 Tr

Triger kayışı mı yoksa triger zinciri mi daha iyi: Pratik Uygulamalar, Seçim
Triger Kayışı ve Triger Zinciri: Kısa Cevap
Ne triger kayışı ne de triger zinciri tek başına daha iyi değildir. Kazanan sürücü, en zayıf noktası normal çalışma alanınızın dışında olan sürücüdür. Bir kayışın ısıya, yağ buharına ve şok yüklemeye aynı anda dayanması istendiğinde tartışmayı kaybeder. Bir zincirden, 600 mm'lik bir açıklıkta, yağlama olmadan ve gürültü sınırı olmadan 4.000 rpm'de çalışması istendiğinde tartışmayı kaybeder.
Tasarım mühendislerine verdiğimiz kural kısa: hız, sessizlik, temizlik veya konumlandırma doğruluğu karara hakim olduğunda kayışı seçin. Tork yoğunluğu, şok direnci ve mevcut yağ devresinin hakim olduğu bir zincir seçin. Maliyet, servis ömrü ve bakım aralıkları bu değişkenlere öncülük etmek yerine onları takip eder.
Tek satırlık karar
Yaklaşık 500 rpm'nin altında ağır şok, ters yük veya sıcak yağlı muhafaza ile zincir genellikle daha güvenli mühendislik çağrısıdır. 1.000 rpm'nin üzerinde veya herhangi bir kuru çalışma uygulamasında kayış genellikle daha iyi olanıdır.
Hız ve gürültü
Kemer kazanır. Sürekli diş bağlantısı, yükü altı ila on iki dişe dağıtır, dolayısıyla kayışlı tahrik tipik olarak 5-8 dB(A) daha sessiz çalışır ve benzer bir zincirin doğrusal hızının iki ila üç katını tolere eder.
Tork ve şok
Zincir kazanır. Çelik bağlantılar, kayış dişi kökünü çatlatabilecek darbe tepe noktalarını emer. Presler, kırıcılar ve ters çevirme tahrikleri zincirin bölgesinde sıkı bir şekilde yer almaktadır.
Planlı bakım
Karışık. Bir zincirin sabit bir değiştirme aralığı yoktur ancak tüm ömrü boyunca temiz yağa ihtiyaç duyar. Kayışın belirli aralıklarla değiştirilmesi gerekir ve hiçbir yağlama devresine ihtiyaç duymaz.
Çevre
Kayış, yağ buharının yasak olduğu temiz, kuru, yıkanan veya gıdayla temas eden alanlarda kazanır. Zincir, sıcak, aşındırıcı veya zaten yağla ıslanmış yuvalarda kazanır.
Her İki Sistem Aslında Ne Yapar?
Her ikisi de senkron sürücülerdir. Bir motorda, dört zamanlı motorda krank milini ve eksantrik milini sabit 2:1 oranında kilitlerler, böylece valf olayları iki krank devrinde tam olarak bir kez tekrarlanır. Endüstriyel bir makinede motor şaftını sıfır kümülatif kayma ile yük şaftına kilitlerler, bu nedenle indeksleme konveyörlerinde, baskı ünitelerinde ve takım tezgahı millerinde görülürler.
Bu kilidi kaybetmenin sonucu, kademeli bir performans kaybı değildir. Parazitli bir motorda, üç dişin üzerinden atlayan bir kayış, pistonu bir saniyeden kısa sürede valf kafasına yerleştirebilir. İndeksleme konveyöründe kaymış bir bant, birisi hurdayı fark edene kadar her döngüde, aşağı yöndeki her konumu kayma miktarı kadar dışarı atar.
Kemer: dişlerin arasından geçen form
Dişli bir kayış, eşleşen kasnak oyuklarına oturtulmuş kalıplanmış dişlerin yanları boyunca yükü taşır. Güç yolunda metal-metal teması yoktur, korunması gereken yağ filmi yoktur ve yağlayıcıda dolaşan aşınma kalıntıları yoktur. Verimlilik genellikle nominal yükte %97 ile %99 arasında seyreder ve geniş hız aralığında bu rakama yakın kalır.
Zincir: pimler aracılığıyla yuvarlanma teması
Bir zincir, yükü burçların veya makaraların içinde eklemlenen çelik pimler aracılığıyla taşır. Her bakla mafsalı, dişliye girip çıkarken döner, böylece her devir, yağ filminin yönetmesi gereken az miktarda kayma aşınması oluşturur. İyi yağlanmış bir zincir %96-98 verimliliğe ulaşır, ancak yağ kalitesi düştüğünde veya zincir aşınmış bir dişli üzerinde yükseldiğinde bu rakam hızla düşer.
Triger Kayışı Nasıl Yapılır ve Diş Profili Neden Önemlidir?
Triger kayışı birlikte çalışan dört işlevsel katmandan oluşur. Germe elemanı, genellikle cam elyafı veya aramid kordonun helisel olarak sarılması, yükün neredeyse tamamını taşır ve uzama sınırını belirler. Kauçuk bileşiği, genel kullanıma yönelik neopren veya ısı ve yağın mevcut olduğu HNBR, yükü kordondan dişe aktarır. Diş yüzeyindeki naylon kaplama kumaş makaraya karşı sürtünmeyi ve aşınmayı kontrol eder. Destek, kabloyu aşınma ve kirlenmeye karşı korur.
Bir kayış erken arızalandığında bunun nedeni genellikle bu katmanlardan biri ile uygulama arasındaki uyumsuzluktur: 110 °C'lik bir motor bölmesindeki genel hizmet bileşiği, yüksek şok kapasitesine ihtiyaç duyan sürücüdeki bir cam kord veya kaba bir kasnak oluğu nedeniyle aşınmış bir kaplama kumaşı.
Diş profili tork tavanını belirler
Profil seçimi çoğu alıcının beklediğinden daha önemlidir, çünkü görev için yanlış olan bir profil, bant nominal ömrüne ulaşmadan çok önce cırcırlamaya başlayacaktır.
- Trapez T tipi profiller (MXL, XL, L, H, XH) genel endüstriyel standarttır. Basit kanallar, geniş kullanılabilirlik, orta hızda düşük ila orta güç için iyi.
- HTD ve benzeri eğrisel formlar gibi ark diş profilleri, milimetre genişlik başına daha fazla tork taşır, daha düzgün bir şekilde birbirine geçer ve diş kökü gerilimi kontrolden çıkmadan daha küçük kasnak çaplarını tolere eder.
- Değiştirilmiş yan geometriye sahip yüksek hassasiyetli eğrisel profiller boşlukları azaltır ve eksenlerin, takım tezgahlarının ve baskı kaydının konumlandırılması için olağan seçimdir.
Yüksek torkla küçük bir kasnağa zorlanan trapezoidal kayış, gördüğümüz en yaygın saha arızalarından biridir: diş kökü yan taraftan çatlar, kayış atlar ve makine konumunu kaybeder. Aynı genişlikte bir ark dişi profiline geçmek genellikle mahfazayı değiştirmeden sorunu çözer.
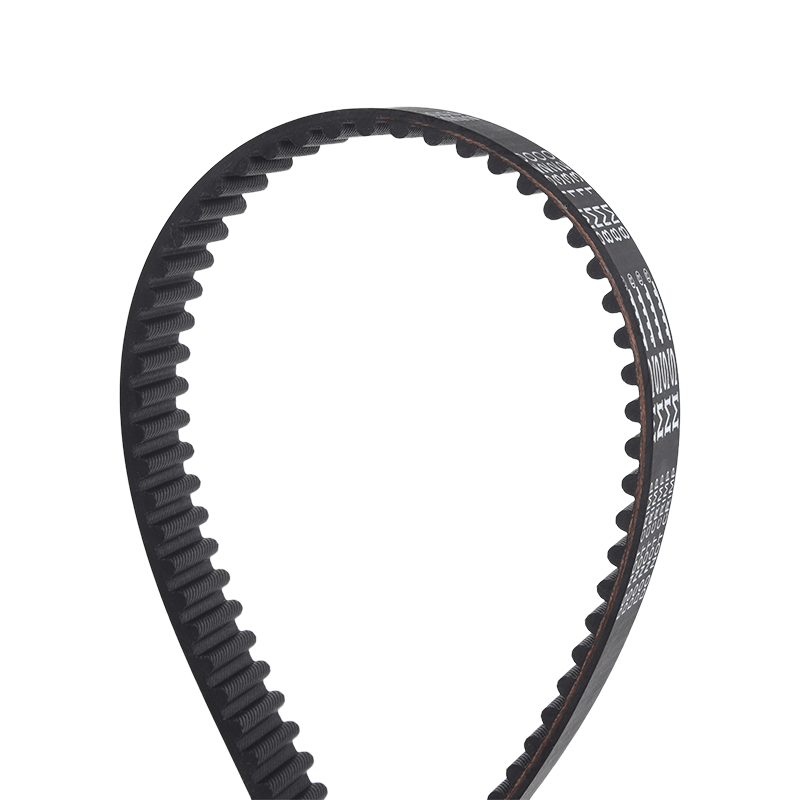
 Ark Dişli Endüstriyel Triger Kayışları Ark dişli senkron kayışlar, düşük gürültülü, hassas endüstriyel tahrikler için, yaygın kayış hatalarına yönelik bakım ve sorun giderme rehberliği ile birlikte gösterilmektedir. Ürünü Görüntüle →
Boyut ve tolerans disiplini, uzun ömürlü bir kayışı sıcak çalışan bir kayıştan ayıran şeydir. Mühendislik ekibimiz, senkron kayış boyutlarını belirleyen ulusal ve endüstri standartlarının taslağının hazırlanmasında yer almıştır; bu, yalnızca kağıt üzerindeki teklifleri karşılaştırırken herhangi bir tedarikçiye sormanız yararlı bir şeydir.
Zamanlama Zinciri Nasıl Oluşturulur ve Neden Aşınır?
Zincir, her bir ekleminde makaralar veya burçlar bulunan, pimlerle birbirine bağlanan bir dizi çelik plakadır. Sertleştirilmiş dişliler üzerinde çalışır, plastik veya çelik raylarla yönlendirilir ve hidrolik veya yaylı gergiyle gerilim altında tutulur. Motorda karterin içinde yaşar ve yatakları yağlayan aynı devreden yağla beslenir.
"Zincir gerilmesi" terimi yanıltıcıdır. Çelik, kullanım sırasında kayda değer ölçüde esnemez. Büyüyen şey açıklıktır: pimler aşınır, burçlar aşınır, silindirler düzleşir ve bu küçük açıklıkların her biri zincirin uzunluğu boyunca birikir. Bir metrelik zincir boyunca yüzde birlik uzama, gerginin alması gereken on milimetrelik ekstra gevşekliğe eşittir. Gergi hareketinin sonuna ulaştığında kam zamanlaması yavaşlar, rölanti zorlaşır ve genellikle bir kam-krank korelasyon kodu görünür.
Bu nedenle zincir ömrü, bir tasarım hikayesinden çok, yağ kalitesine ilişkin bir hikayedir. Doğru aralıklarla zincirle beslenen temiz yağ genellikle 150.000-300.000 km'ye ulaşır. Uzun süreli yağ değişimleri ve tıkanmış yağ beslemesi olan aynı zincir, 100.000 km'den önce kılavuzlarını arızalayabilir ve kılavuz arızası, zincirin kendisine değil, motora zarar verir.
Birebir: Triger Kayışı ve Triger Zinciri Karşılaştırması
Aşağıdaki tablo, yalnızca bir broşürde önemli olan farklılıklar yerine, satın alma veya tasarım kararını gerçekten değiştiren farklılıkları toplamaktadır. Rakamlar endüstriyel ve otomotiv senkron sürücüleri için tipik aralıklardır; kesin değerler boyuta, bileşime, gerilime ve görev döngüsüne göre değişir.
| Özellik | Triger kayışı | Zamanlama zinciri |
|---|---|---|
| Güç iletimi | Diş formuna uygun, tasarım gereği kayma yok | Makara ve pim bağlantısı, gerildiğinde kayma olmaz |
| Yağlama | Hiçbiri gerekli değil | Yağ banyosu veya yağ buharı esansiyel |
| Eşleşen hızda gürültü | Tipik olarak 5-8 dB(A) daha düşük | Daha yüksektir ve eklemler aşındıkça yükselir |
| Sürücünün kütlesi | Eşit kapasiteye sahip bir zincirin kabaca üçte biri ila yarısı | Daha ağır; sisteme atalet katar |
| Nominal yükte verimlilik | %97-99 | Yeni ve iyi yağlandığında %96-98 |
| Pratik doğrusal hız | Profil ve genişliğe bağlı olarak 40-80 m/s'ye kadar | Pratikte 25-30 m/s civarında |
| Ortam sıcaklığı | Standart bileşikler için -30 ila 100 °C, HNBR kaliteleri için yaklaşık 130 °C'ye kadar | Yağla yağlandığında 150 °C ve üzeri |
| Şok ve ters yükler | Sınırlı; diş kökü zayıf noktadır | İyi; çelik bağlantılar zirveleri emer |
| Küçük makara kapasitesi | Profil başına minimum diş sayısına ihtiyaç vardır | Çok küçük dişlileri daha iyi tutar |
| Kirlenme toleransı | Birçok bileşikte yağ ve aşındırıcılar açısından zayıf | Kirli, yağlı muhafazalarda iyi |
| Tipik servis aralığı | 60.000-100.000 km otomotiv; 2-5 yıl endüstriyel | 150.000-300.000 km otomotiv; denetime dayalı endüstriyel |
| Baskın başarısızlık modu | Diş kopması, kordon yorgunluğu, destek çatlaması | Uzama, kılavuz ve gergi aşınması |
| Etkinlik başına değiştirme maliyeti | Daha düşük parça maliyeti, daha kısa işçilik | Daha yüksek parça maliyeti, daha uzun işçilik, daha uzun aralık |
Triger Kayışlarının Kazandığı Yer
Kayışlar, metal-metal temasını cezalandıran tahriklerde kazanır: yüksek hız, uzun merkez mesafeleri, kuru çalışma ve geri tepme olmadan konumunu koruması gereken her şey.
Yüksek şaft hızı ve uzun açıklıklar
Kayış ince, hafif ve içten sönümlü olduğundan, zincirin oluşturduğu merkezkaç ve çokgen etkili yüklerin aynısını oluşturmaz. 500 mm merkez mesafeli 3.000 devir/dakikalık bir girişte, kayış tahriki sakin bir şekilde çalışırken, eşdeğer bir zincir kılavuzlarını çırpmaya ve yüklemeye başlar.
Kuru, temiz veya yıkamalı çalıştırma
Her zincirin bir yağlayıcı filme ihtiyacı vardır. Gıda ambalajı, tekstil terbiyesi, kağıt dönüştürme ve tıbbi cihaz montajı genellikle ürünün yakınında yağ bulunmasını yasaklar. Bir kayışın, tesisteki tüm bakım rotasını ortadan kaldıran doğru gerginlikten başka hiçbir şeye ihtiyacı yoktur.
Konumlandırma doğruluğu
Kontrollü boşluklu modifiye edilmiş eğrisel profiller, aşınmış bir zincirin yol açtığı kümülatif yükleme olmadan, bir derecenin çok küçük bir kısmı dahilinde, döngüden döngüye kadar tekrarlanabilir konum sağlar. Kartezyen robotta veya baskı kayıt ünitesinde bu fark doğrudan hurda oranında kendini gösterir.
Gürültü ve titreşim
Kauçuk ve elastomer bileşikleri, zincir makarasının dişli dişine her indiğinde meydana gelen darbeyi sönümler. Konut HVAC'ında, ofis ekipmanında ve tıbbi tarayıcılarda, genellikle kemerin belirtilmesinin nedeni bu farklılıktır.
Verimliliğin korunması: zamanla kayış ve zincir
Kemer, yeni
%98
Zincir, yeni ve yağlanmış
%97
10.000 saat sonra kemer
%96
10.000 saat sonra zincir, zayıf yağ
%92
Çubuklar, nominal yükte tipik iletim verimliliğini gösterir; Yağlama bozulduğunda zincir kayıpları hızlanır.
Zamanlama Zincirlerinin Kazandığı Yer
Yükün çirkin olduğu her yerde zincirler kazanır. Sürücüde şok, durma, ters dönme veya kauçuk bileşiğini pişirecek bir muhafaza sıcaklığı görülmesi durumunda çelik bağlantı daha güvenli bir unsurdur.
Şok ve geri vites görevi
Vardiyada iki kez duraklayan 15 kW'lık bir briketleme presi, tahrikte hiçbir kayış dişi kökünün sahip olmadığı bir tork artışı sağlar. Bir zincir, onu elastik eklemlenme yoluyla emer ve aynı anda birkaç bağlantıya dağıtır.
Isı ve kapalı muhafazalar
120-150 °C sıcaklıkta her yere yağ püskürtülen bir motor karterinin içinde, doğal ortamında bir zincir bulunur. Aynı alandaki bir kayışın bir HNBR bileşiğine ihtiyacı vardır ve yine de tanımlanmış bir değiştirme aralığına ihtiyaç duyar.
Çok küçük dişliler ve sıkı zarflar
Ambalajın 20 veya daha fazla dişli bir kasnak için yer bırakmadığı durumlarda, zincir, daha az diş kavraması ve daha yüksek kök gerilimi gibi kayış tarzı bir sorun olmadan çok daha küçük bir dişli üzerinde çalıştırılabilir.
İşin püf noktası, bu avantajların her birinin yağın pimlere ulaşmasına bağlı olmasıdır. Kuru çalışan veya yağ beslemesini çamurla tıkayan bir zincir, dayanıklılık avantajını birkaç bin saat içinde arıza moduna dönüştürür.
Otomotiv Örneği: Girişimli Motorlar Matematiği Değiştiriyor
Parazitsiz bir motorda, kırık bir triger kayışı, bir çekiciye ve yedek kayışa mal olur. Parazitli bir motorda aynı arıza valflere, bazen bir kafaya ve bazen de bir pistona mal olur. Bu tek tasarım gerçeği, kayış-zincir tartışmasındaki konfor argümanlarının çoğundan daha ağır basmaktadır.
Kayış donanımlı motorlar genellikle hangisi önce gelirse 60.000-100.000 mil veya beş ila yedi yıllık bir değiştirme aralığıyla belirtilir. Kilometre kadar yaş da önemlidir, çünkü ozon, ısı döngüsü ve yağ sızıntısı araç dururken bile bileşiği bozar. Üzerinde 40.000 mil yol kat eden on yıllık bir kemer düşük riskli bir parça değildir.
Zincir donanımlı motorlar genellikle ömür boyu bakım gerektirmeyen motorlar olarak tanımlanır; bu yalnızca zincirin kendisinin nadiren ilk önce kırılması anlamında doğrudur. Kılavuzlar, gergiler ve zincirin kendi uzaması başarısız olan şeylerdir ve zamanlama kapağı daha fazla bileşenin arkasında yer aldığından bunlara ulaşmak için gereken işçilik genellikle kayış işinden daha fazladır.
Endüstriyel tahriklerde de iki pratik kural geçerlidir. İlk olarak, aynı çalışma penceresini paylaştıklarında su pompasını, avara kasnaklarını ve gergiyi kayışla değiştirin; ikinci bir sökme işlemine kıyasla ekstra parça maliyeti düşüktür. İkincisi, bir kemeri asla yalnızca dış görünümüne göre yargılamayın. Diş kökündeki çatlaklar ve diş eti sertleşmesi, dişlerin çıkmasından çok önce ortaya çıkar.
 Motor Kam Tahrikleri için Otomotiv Triger Kayışı Otomotiv triger kayışı modelleri, kam tahrikleri için hatve ve profil verileriyle birlikte listelenir; ısı ve yağ direnci makine dairesi koşullarına uygundur. Ürünü Görüntüle →
Endüstriyel Durum: Görev Döngüsü İtibarı Geride Bırakıyor
Tesis ekipmanlarında soru nadiren "hangisi daha iyi" ve neredeyse her zaman "hangisi planlayabileceğimiz bir şekilde başarısız oluyor" sorusudur. Bir kayış kendini tozlanma, çatlama ve belirli bir aralıkla belli eder. Bir zincir, kendisini gürültü ve yağ birikintileri yoluyla duyurur; bunların her ikisini de kılavuz bırakana kadar göz ardı etmek kolaydır.
1.750 rpm'lik bir motoru 2:1 redüksiyonla indeksleme kafasına çalıştıran 7/24 çalışan bir paketleme hattını ele alalım. Kayış hızı yönetir, kaydı tutar ve filmin yakınında yağlamaya ihtiyaç duymaz. Tesis bir adet yedek parça taşıyor ve onu planlanan bir Pazar günü değiştiriyor. Bu her bakımdan bir kemer uygulamasıdır.
Şimdi 120 rpm'de çalışan ve sık sık sıkışmayı tersine çeviren 15 kW'lık bir hurda taşıma konveyörünü ele alalım. Bir kayışın ağır bir servis faktörüne ihtiyacı olacaktır ve yine de diş köklerinden erken vazgeçecektir. Damla yağlayıcıdan beslenen ve aylık olarak denetlenen bir zincir yıllarca çalışacaktır. Bu bir zincirleme uygulamadır.
İki sonucun arkasındaki mühendislik analizi karmaşık değildir ancak nominal motor gücünden ziyade gerçek görev döngüsünü gerektirir. Yük zirveleri, başlangıç frekansı ve ortam sıcaklığı, cevabı isim plakasındaki güçten daha fazla etkiler. Aynı değişkenleri makine tasarımı açısından ele alan bu kayış ve zincir tahrik analizinde yük yolu karşılaştırmasının daha kapsamlı bir şekilde ele alınması mümkündür.
Cevabı Belirleyen Altı Sayı
Seçim yapmadan önce altı rakamı toplayın. Onlarda seçim genellikle açıktır; onlar olmadan herhangi bir öneri, tavsiye kılığına girmiş bir tahmindir.
- Küçük makaradaki hız, hem rpm hem de saniye başına metre cinsinden. Yaklaşık 30 m/s'nin üzerinde zincir seçeneği keskin bir şekilde daralır; 1.000 rpm'nin üzerinde kayış seçeneği gelişir.
- Tork ve servis faktörü. Ortalamayı değil, tepe torkunu alın. Şok yüklü ekipmanlarda servis faktörünün 1,5-2,0 olması bant seçimi için normaldir.
- Oran ve merkez mesafesi. Daha büyük oranlar, küçük kasnak üzerinde daha fazla sarım anlamına gelir; bu, zincirlerden ziyade kayışlar için daha önemlidir.
- Kasnak veya dişli çapı sınırları. Her bant profilinin bir minimum diş sayısı vardır; altına inmek hayatı önemli ölçüde kısaltır.
- Ortam sıcaklığı ve kirlenme. 100 °C'nin üzerinde standart neopren kullanım dışıdır. Yağ spreyi, aşındırıcı toz veya yıkama kimyasallarının her biri belirli bileşikleri devre dışı bırakır.
- Yıllık çalışma saatleri ve kabul edilebilir kesinti süresi. Yılda 6.000 saat çalışan bir makine, daha pahalı bir bant kalitesini haklı çıkarmaktadır; 800 saat çalışan bir makine çalışmayabilir.
Mühendislerin sıklıkla atladığı bir numarayı ekleyin: bakım personelinin gerçekten sürücüye ulaşıp ulaşamayacağı. İncelenmesi ve yeniden gerdirilmesi kolay bir kayış, kimsenin bakım yapmadığı bir yağlama noktasına sahip bir muhafazanın arkasına sıkıştırılmış bir zincirden daha uzun vadeli bir seçimdir.
Kurulum ve Germe: Çoğu Arızanın Başladığı Yer
İncelediğimiz erken bant arızalarının çoğunluğu maddi arızalar değildir. Bunlar kurulum sırasında ortaya çıkan hizalama, gerginlik veya kasnak aşınma sorunlarıdır.
- Şaft paralelliği merkez mesafesinin 100 mm'si başına yaklaşık 0,1 mm dahilinde olmalı ve açısal yanlış hizalama 0,5 derecenin altında olmalıdır. Her iki kasnak yüzeyinde düz bir kenar kontrol etmek için yeterlidir.
- Hissetmeyle değil, sapmayla gerilim. Belirtilen kuvveti açıklığın orta noktasına uygulayın ve genellikle açıklık uzunluğunun kesri olarak ifade edilen sürücü üreticisinin rakamına göre sapmayı ölçün.
- Kayışı asla kasnak flanşının üzerinden kaldırmayın. Yuvarlanmak kabloya zarar verir ve hasar aylar sonra arıza olarak ortaya çıkar.
- Avaraları gevşek tarafa yerleştirin ve ters bükülmeyi önlemek için kasnak çapını en küçük tahrik kasnağının en az 1,5 katı kadar tutun.
- Kasnak oluklarında aşınma olup olmadığını kontrol edin. Aşınmış bir oyuk, kayış dişinin dibe vurmasına neden olur, bu da tasarımın dayandığı boşluğu ortadan kaldırır ve kökün hızla çatlamasına neden olur.
- Kemerleri karanlıkta, ısı ve ozon kaynaklarından uzakta saklayın ve asla katlamayın veya çiviye asmayın.
Kasnak tarafı kayışla aynı ilgiyi hak ediyor çünkü ikisi uyumlu bir çift. Kanal aşınması, salgı ve delik uyumu dişler arasındaki yük dağılımını değiştirir.
 Uyumlu Kayış Tahrikleri için Senkron Kasnak Senkron kasnaklar, doğru, düşük gürültülü çok eksenli aktarım için yay dişli, doğrusal ve T tipi tablolarda malzeme seçenekleriyle birlikte gösterilir. Ürünü Görüntüle →
Zincirli tahrikler için eşdeğer liste daha kısadır ancak daha az önemli değildir: kalan doğru gergi hareketi, sınırlar dahilinde kılavuz aşınması ve yalnızca karterde mevcut olmak yerine pimlere gerçekten ulaşan yağ.
Arıza Belirtileri: Her Sistem Size Ne Söylüyor?
Diğer sistemin asla neyi yapmayacağını bildiğinizde teşhis daha kolaydır. Bir kayış nadiren metalik kalıntı üretir; bir zincir nadiren mahfazanın duvarında ince siyah toz üretir.
| Belirti | Muhtemelen kayış tahrikinde | Muhtemelen zincir tahrikinde |
|---|---|---|
| 30 saniye sonra kaybolan soğuk çalıştırma çıngırak sesi | Yaygın olmayan; kayış gürültüsü genellikle sıcakken devam eder | Gergi veya kılavuz aşınması; yağ tahliye tapasında pislik olup olmadığını kontrol edin |
| Boştayken ritmik gıcırtı | Yanlış hizalama, sırlı destek veya düşük gerilim | Aşınmış zincir dişlisi dişleri veya kuru kılavuz rayı |
| Gecikmiş zamanlama ve kötü rölanti | Soyulmuş veya çatlamış bir dişten sonra dişin sıçraması | Gericinin kalan hareketini aşan uzama |
| Muhafazadaki ince siyah toz | Küçük miktarlarda normal; ağır birikme yanlış hizalama anlamına gelir | Sağlıklı bir zincir tahrikine özgü değil |
| Yağlayıcıdaki metalik parçacıklar | Kemerle ilgili değil | Pim, makara veya kılavuz aşınması |
| Yağa batırılmış kemer | Conta sızıntısı; contayı ve kayışı birlikte değiştirin | Geçerli değil |
| Hızla yükselen sızlanma | Gerilim çok yüksek veya aşınmış avara yatağı | Zincir çok sıkı veya yanlış hizalanmış dişli |
Parça Fiyatı Değil, Toplam Sahip Olma Maliyeti
Bir kayışın ve zincirin tek başına parça fiyatı üzerinden karşılaştırılması neredeyse her zaman yanlış cevaba neden olur. İlgili rakam 10.000 çalışma saati başına maliyettir ve işçilik, arıza süresi, yağlama ve plansız durmanın risk maliyetini içerir.
- Kayış: daha düşük parça maliyeti, daha kısa işçilik, tanımlanmış bir aralık, yağlama donanımı yok, ancak bir müdahale tahrikinde aralığın kaçırılması durumunda ciddi bir arıza.
- Zincir: Daha yüksek parça maliyeti, değiştirme sırasında daha uzun işçilik, ancak daha uzun aralık ve bakımı iyi yapılan birçok uygulamada planlı değiştirme yoktur.
- Yağlama: Bir zincirin bir yağ devresine, tahrikten kaynaklanan yağ değişikliklerine ve inceleme çalışmasına ihtiyacı vardır. Bir kemerin bunların hiçbirine ihtiyacı yoktur.
- Arıza süresi: Kayış arızası ani olur ancak tahmin edilebilir ve planlanması ucuzdur. Zincir kılavuzunun arızalanması, bir mahfazayı veya kafayı tahrip edebilir; bu da kimsenin bütçe ayırmadığı pahalı bir senaryodur.
- Enerji: 6.000 saat çalışan 30 kW'lık bir tahrikte yüzde 1-2'lik verimlilik farkıyla, yıllık elektrik farkı ölçülebilir ve genellikle kayışın lehinedir.
Model tutarlıdır: Kayışların satın alınması ve değiştirilmesi daha az maliyetlidir, zincirler ise yalnızca yağlama rejimi gerçekten korunduğunda saat başına daha az maliyetlidir.
Sıkça Sorulan Sorular
Triger kayışı mı yoksa triger zinciri mi daha güvenilir?
Doğru şekilde belirtildiğinde ve bakımı yapıldığında her ikisi de güvenilirdir. Bir zincir aşırı yüke ve ısıya karşı daha dayanıklıdır; Bir kayışın ömrü yağın kalitesinden ziyade bir aralıkla tanımlandığından daha öngörülebilirdir. Güvenilmez seçenek, yağı ihmal edilmiş bir zincir veya değiştirme tarihi geçmiş bir kayıştır.
Zamanlama zincirlerinin değiştirilmesi gerekiyor mu?
Genellikle sabit bir kilometrede değil ama aşınırlar. Kılavuzların, gergilerin ve uzatmanın hepsinin sınırları vardır ve belirli bir tahrikin nerede olduğunu bilmenin tek yolu incelemedir. Yüksek saatli endüstriyel tahriklerde, gergi hareketinin çoğunu tüketen bir zincirin vadesi saat kaç olursa olsun dolacaktır.
Triger kayışı ne sıklıkla değiştirilmelidir?
Otomotiv kullanımı için, üreticinin aralığını takip edin; genellikle 60.000-100.000 mil veya beş ila yedi yıl (hangisi önce gelirse). Endüstriyel sürücüler için iki ila beş yıl ortak bir planlama aralığıdır; ısı, yağa maruz kalma, sık başlatma veya 3.000 rpm'nin üzerinde sürekli çalışma nedeniyle kısaltılır.
Aynı makinede kayış tahriki ve zincir tahriki değiştirilebilir mi?
Nadiren yeniden tasarlanmadan. İkisinin farklı merkez mesafelerine, farklı şaft yüklerine ve farklı korumalara ihtiyacı vardır. Zincir dönüşümü genellikle bir yağlama yolu ve daha yüksek ön gerilim gerektirir; kayış dönüşümü, profilin izin verdiği kasnak çaplarının hala zarfa uygun olup olmadığının kontrol edilmesini gerektirir.
Hangisi daha sessiz?
Kemer sürekli olarak. Elastomer dişler kademeli olarak devreye girer ve darbeyi azaltırken, zincir makaraları her adımda ayrı bir darbeyle dişli dişlerine iner. Zincir aşındıkça ve dişli profili değiştikçe boşluk genişler.
Hangisi daha yüksek sıcaklıkta çalışır?
Zincir, yağla yağlandığında. Standart neopren kayışlar yaklaşık 100 °C'ye kadar rahattır ve HNBR sınıfları yaklaşık 130 °C'ye kadar rahattır. Bunun ötesinde, sürücü sıcak bölgenin dışına çıkarılmadığı sürece çelik tek mantıklı seçenektir.
Triger kayışının erken arızalanmasına genellikle ne sebep olur?
Önce gerginlik ve hizalama sorunları gelir, ardından kirlenme ve kasnak aşınması gelir. Minimum pulley çapının altında çalışmaktan kaynaklanan diş kökü çatlaması üçüncü yaygın nedendir. Doğru şekilde belirlenmiş bir sürücüde orijinal malzeme arızası nadirdir.
Kayış veya zincir daha mı az bakım gerektirir?
Bir kayışın değiştirmeler arasında neredeyse hiç bakıma ihtiyacı yoktur ancak zamanında değiştirilmesi gerekir. Bir zincirin programlı bir değişime ihtiyacı yoktur ancak yağlama, inceleme ve nihai kılavuz veya gergi işlemine ihtiyacı vardır. Her ikisi de bakım gerektirmez ve her ikisine de bu şekilde davranılması ömrü kısaltır.
Sıcak Ürünler
-
 Daha Fazlasını Görüntüle
-
 Daha Fazlasını Görüntüle
Endüstriye Yönelik V Kayışı
-
 Daha Fazlasını Görüntüle
T Tipi Sanayi Kauçuk Senkron Kayışı
-
 Daha Fazlasını Görüntüle
Dişli kama kayışı
-
 Daha Fazlasını Görüntüle
Kalınlaştırılmış triger kayışı
-
 Daha Fazlasını Görüntüle
Triger Kayışını Aç
-
 Daha Fazlasını Görüntüle
Otomotiv V kayışı
-
 Daha Fazlasını Görüntüle
Kauçuk Düz Kemer
-
 Daha Fazlasını Görüntüle
Nervürlü Kemer
-
 Daha Fazlasını Görüntüle
Senkron Kasnak
-
 Daha Fazlasını Görüntüle
Ark dişli endüstriyel kauçuk senkron kayış
-
Daha Fazlasını Görüntüle
Otomotiv triger kayışı
Bir sorunuz mu var? İletişim kurmaktan çekinmeyin!
 Tel: +86-0574-62498188 62497298
 Fax: +86-0574-62497297
 E-mail:
 Add: 65, Orta Jinniu Yolu, Moushan Kasabası, Yuyao Şehri, Zhejiang Eyaleti, Çin
Copyright © Ningbo GUL TZ Rubber Belt Co., Ltd. All rights reserved.

